
Механическая обработка деталей на станках: цены от производителя 2026
2026-08-10
- Механическая обработка деталей на станках: цены от производителя 2026
- Что такое механическая обработка деталей на станках и её виды
- Факторы, влияющие на стоимость механической обработки в 2026 году
- Технологические особенности и оборудование
- Как выбрать поставщика услуг механической обработки
- Отраслевые применения и кейсы (Application Scenarios)
- Практический пример: Интегрированное производство в ООО «Цзинань Ваньсяньтун Машины»
- Сравнение методов: ЧПУ против ручной обработки
- Типичные ошибки при заказе механической обработки
- FAQ: Часто задаваемые вопросы о механической обработке
- Логистика и экспортные особенности в 2026 году
- Заключение и рекомендации по сотрудничеству
Механическая обработка деталей на станках: цены от производителя 2026
Механическая обработка деталей на станках — это технологический процесс изменения геометрических размеров, формы и шероховатости поверхности заготовки путем снятия слоя материала (стружки) с помощью режущего инструмента. В условиях производственной программы 2026 года данный метод остается фундаментальным для изготовления высокоточных компонентов, где литье или штамповка не обеспечивают требуемых допусков (IT6–IT7 и выше). Стоимость услуг варьируется от 500 до 15 000 рублей за нормо-час в зависимости от сложности геометрии, класса точности и используемого оборудования (токарные, фрезерные, шлифовальные центры с ЧПУ).
Ключевая ценность механической обработки заключается в способности достигать микронной точности и идеальной чистоты поверхности (Ra 0.4–0.8 мкм), что критично для аэрокосмической отрасли, медицинского приборостроения и энергетического машиностроения. Современные станки с числовым программным управлением (ЧПУ) позволяют автоматизировать серийное производство, снижая влияние человеческого фактора и обеспечивая стабильную повторяемость результатов. Для инженеров-конструкторов и закупщиков понимание структуры ценообразования и технических ограничений процессов резания является базовым условием для оптимизации себестоимости конечного изделия.
Что такое механическая обработка деталей на станках и её виды
В промышленном контексте механическая обработка деталей на станках классифицируется по типу движения инструмента и заготовки, а также по характеру снимаемого припуска. В 2026 году стандарты ГОСТ и международные нормы ISO требуют строгого контроля каждого этапа, от черновой обдирки до финишной доводки. Основные виды обработки включают:
- Точение: Обработка внешних и внутренних поверхностей вращения. Заготовка вращается, а инструмент совершает поступательное движение. Применяется для валов, втулок, дисков.
- Фрезерование: Снятие материала вращающимся многолезвийным инструментом (фрезой). Позволяет создавать плоскости, пазы, сложные 3D-поверхности и корпусные детали.
- Сверление и растачивание: Создание и уточнение отверстий. Растачивание обеспечивает более высокую соосность и качество поверхности по сравнению со сверлением.
- Шлифование: Абразивная обработка для достижения высокой точности размеров и низкой шероховатости. Используется на финальных этапах для закаленных сталей.
- Зубонарезка: Специализированная операция для создания зубчатых венцов шестерен и реек.
Выбор конкретного метода зависит от материала заготовки (сталь, алюминий, титан, инконель), требуемой геометрии и объемов партии. Например, для единичных прототипов часто используется универсальное оборудование, тогда как для серий в 10 000+ штук проектируются специализированные линии с роботизированной загрузкой.
Факторы, влияющие на стоимость механической обработки в 2026 году
Ценообразование в сфере механической обработки деталей на станках в 2026 году претерпело изменения из-за роста стоимости энергоносителей, дефицита квалифицированных операторов ЧПУ и удорожания импортного режущего инструмента. Заказчики часто задаются вопросом: «Из чего складывается итоговая цена?». Ответ лежит в плоскости детального калькулирования технологического времени и накладных расходов.
Структура затрат
| Параметр | Влияние на цену | Комментарий инженера |
|---|---|---|
| Сложность геометрии | Высокое | Наличие тонких стенок, глубоких отверстий или сложных 3D-поверхностей требует 5-осевой обработки и снижает скорость съема материала. |
| Материал заготовки | Среднее/Высокое | Титан и жаропрочные сплавы изнашивают инструмент в 5-10 раз быстрее, чем конструкционная сталь, что увеличивает расходники. |
| Требования к точности | Критическое | Допуски менее 0.01 мм требуют прецизионных станков, термоконтроля в цехе и дополнительных операций измерения (CMM). |
| Объем партии | Обратная зависимость | При малых сериях до 50% стоимости составляет время на наладку и программирование (CAM). При крупных сериях цена падает за счет амортизации настроек. |
| Срочность | Коэффициент 1.5–2.0 | Работа в ночные смены или выходными днями для соблюдения жестких дедлайнов. |
Важно отметить, что экономия на этапе проектирования (DFM — Design for Manufacturing) может снизить стоимость обработки на 30–40%. Упрощение переходов, унификация радиусов и отказ от излишне жестких допусков там, где это не функционально необходимо, напрямую влияет на итоговый счет.
Технологические особенности и оборудование
Современная механическая обработка деталей на станках невозможна без интеграции CAD/CAM систем и станков с высоким уровнем автоматизации. В 2026 году рынок сместился в сторону гибридных решений и многозадачных центров.
Токарные обрабатывающие центры
Токарные автоматы продольного точения (типа Swiss-type) остаются незаменимыми для изготовления мелких деталей диаметром до 20 мм (штифты, оси, коннекторы). Они позволяют выполнять точение, фрезерование и сверление за одну установку, что исключает погрешности переустановки. Для крупных валов используются токарные центры с приводным инструментом и противошпинделем, позволяющие обрабатывать деталь с двух сторон одновременно.
Фрезерные центры с ЧПУ
3-осевые фрезерные станки составляют базу большинства механообрабатывающих цехов. Однако для сложных импеллеров, лопаток турбин и пресс-форм активно внедряются 5-осевые обрабатывающие центры. Они позволяют подходить к детали под любым углом, используя короткий инструмент, что повышает жесткость системы и качество поверхности. В 2026 году стандартом становится наличие систем адаптивного управления, которые автоматически корректируют подачу при изменении нагрузки на шпиндель.
Электроэрозионная обработка (EDM)
Для материалов с твердостью выше 50 HRC или сверхсложных внутренних полостей применяется электроэрозионная проволочно-вырезная и прошивная обработка. Хотя это не классическое «резание», этот метод часто интегрирован в общий цикл механической обработки для создания инструментов или финишных элементов.
Как выбрать поставщика услуг механической обработки
Выбор подрядчика для выполнения заказа на механическую обработку деталей на станках — это риск-менеджмент. Ошибка в выборе исполнителя ведет не только к финансовым потерям, но и к срыву сроков выпуска конечного продукта. Ниже приведен алгоритм оценки потенциального партнера, основанный на практике промышленных закупок.
- Аудит парка оборудования: Не просто наличие станков, а их возраст и состояние. Станки 2020–2024 годов выпуска имеют лучшую точность позиционирования и скорость быстрых ходов, чем оборудование 90-х годов. Наличие сертификатов калибровки станков обязательно.
- Контроль качества (QC): Проверьте наличие измерительной лаборатории. Есть ли координатно-измерительные машины (CMM)? Используются ли профилометры для проверки шероховатости? Поставщик должен предоставлять протоколы измерений (First Article Inspection) перед отправкой партии.
- Инженерная компетенция: Способны ли технологи поставщика предложить улучшения вашего чертежа? Хороший подрядчик всегда укажет на неликвидные допуски или сложные для обработки элементы до начала производства.
- Прозрачность цепочки поставок: Кто поставляет материалы? Используются ли сертифицированные заготовки с паспортами качества? Это критично для отраслей с повышенными требованиями к надежности (авиация, медицина).
- Гибкость и масштабируемость: Может ли завод быстро переключиться с прототипирования на серийное производство? Каковы минимальные партии?
Рекомендуем запрашивать не просто коммерческое предложение, а технико-коммерческое обоснование, где будет расписана технология изготовления каждой сложной детали. Это покажет уровень погружения исполнителя в задачу.
Отраслевые применения и кейсы (Application Scenarios)
Универсальность механической обработки деталей на станках подтверждается её применением в самых требовательных секторах экономики. Рассмотрим два реальных инженерных кейса, демонстрирующих влияние параметров обработки на результат.
Кейс 1: Компоненты для гидравлических систем (Нефтегаз)
Задача: Изготовление корпуса распределителя давления из нержавеющей стали 12Х18Н10Т. Рабочее давление среды — 35 МПа. Требуется абсолютная герметичность соединений.
Решение: Применение многоосевого фрезерования с последующим хонингованием внутренних каналов. Шероховатость посадочных мест под уплотнения должна быть не хуже Ra 0.4 мкм.
Результат: Благодаря использованию твердосплавных фрез с наноструктурированным покрытием и СОЖ высокого давления, удалось достичь производительности съема материала 150 см³/мин. Время цикла составило 45 минут на деталь. Использование автоматизированного контроля позволило снизить брак по геометрии до 0.5%.
Кейс 2: Детали шасси для беспилотных летательных аппаратов (Аэрокосмос)
Задача: Производство кронштейнов крепления двигателей из алюминиевого сплава Д16Т. Критический параметр — вес. Необходимо удалить 80% материала заготовки при сохранении жесткости конструкции.
Решение: Высокоскоростное фрезерование (HSM) на 5-осевом центре. Стратегия обработки включала черновую обработку с большими подачами и чистовую проходку с шагом 0.1 мм для снятия остаточных напряжений.
Результат: Снижение массы детали на 60% по сравнению с фрезеровкой из цельного куска без оптимизации геометрии. Точность положения отверстий ±0.02 мм обеспечила беспроблемную сборку узла. Себестоимость детали снизилась на 25% за счет оптимизации траектории инструмента в CAM-системе.
Практический пример: Интегрированное производство в ООО «Цзинань Ваньсяньтун Машины»
Теоретические принципы механической обработки наилучшим образом иллюстрируются на примере компаний, успешно применяющих эти технологии в серийном производстве сложных узлов. Ярким примером такого подхода является ООО «Цзинань Ваньсяньтун Машины» (Jinan Wanxiantong Machinery), базирующееся в промышленном центре Чжанцю (провинция Шаньдун, Китай).
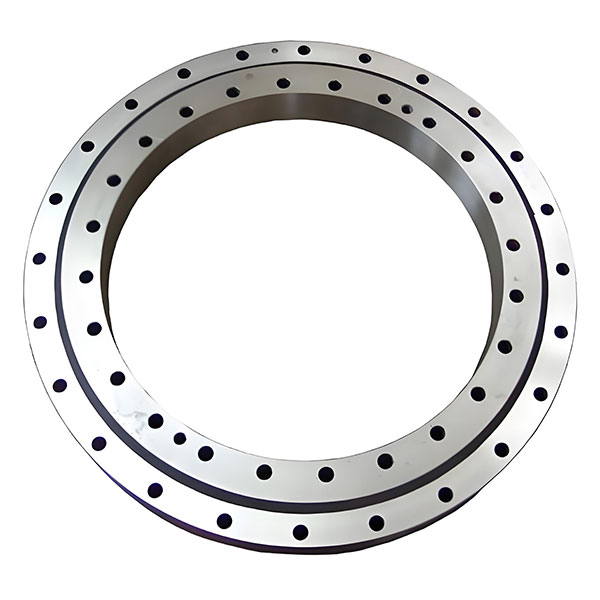
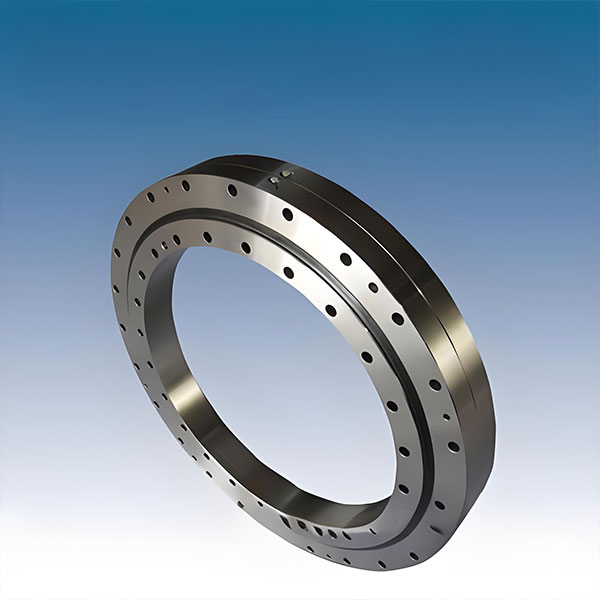
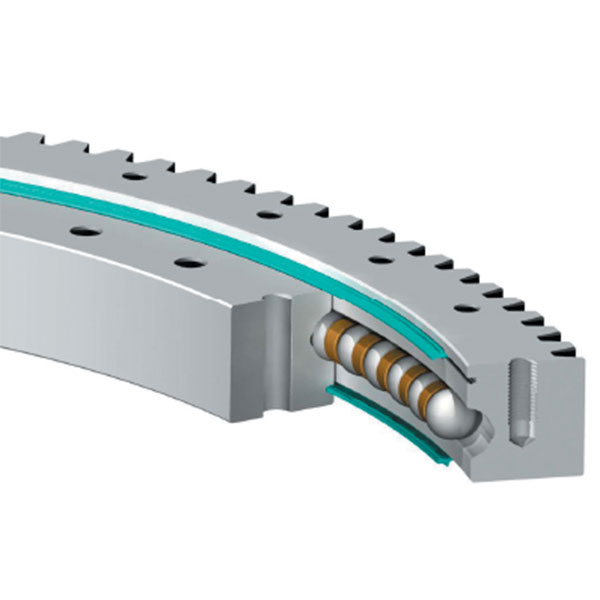
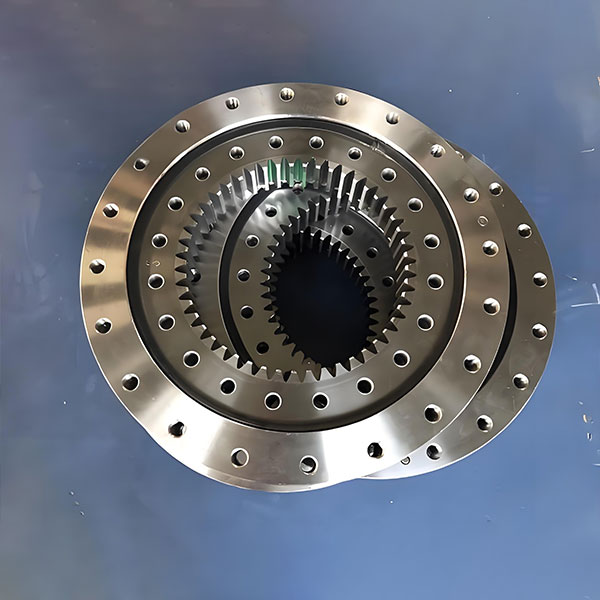
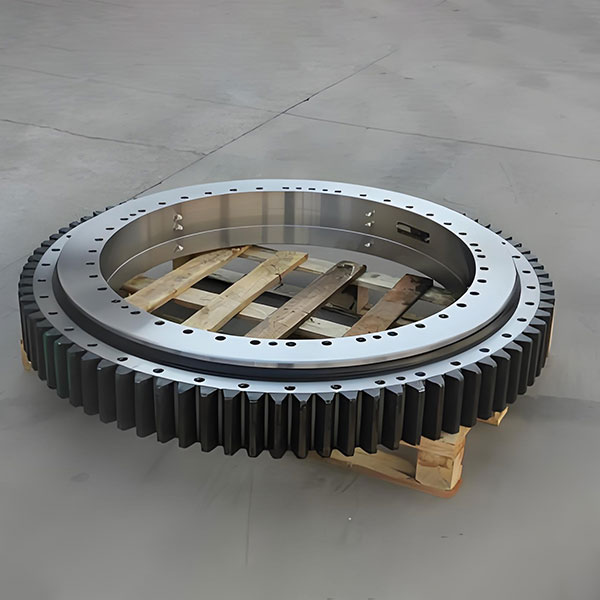
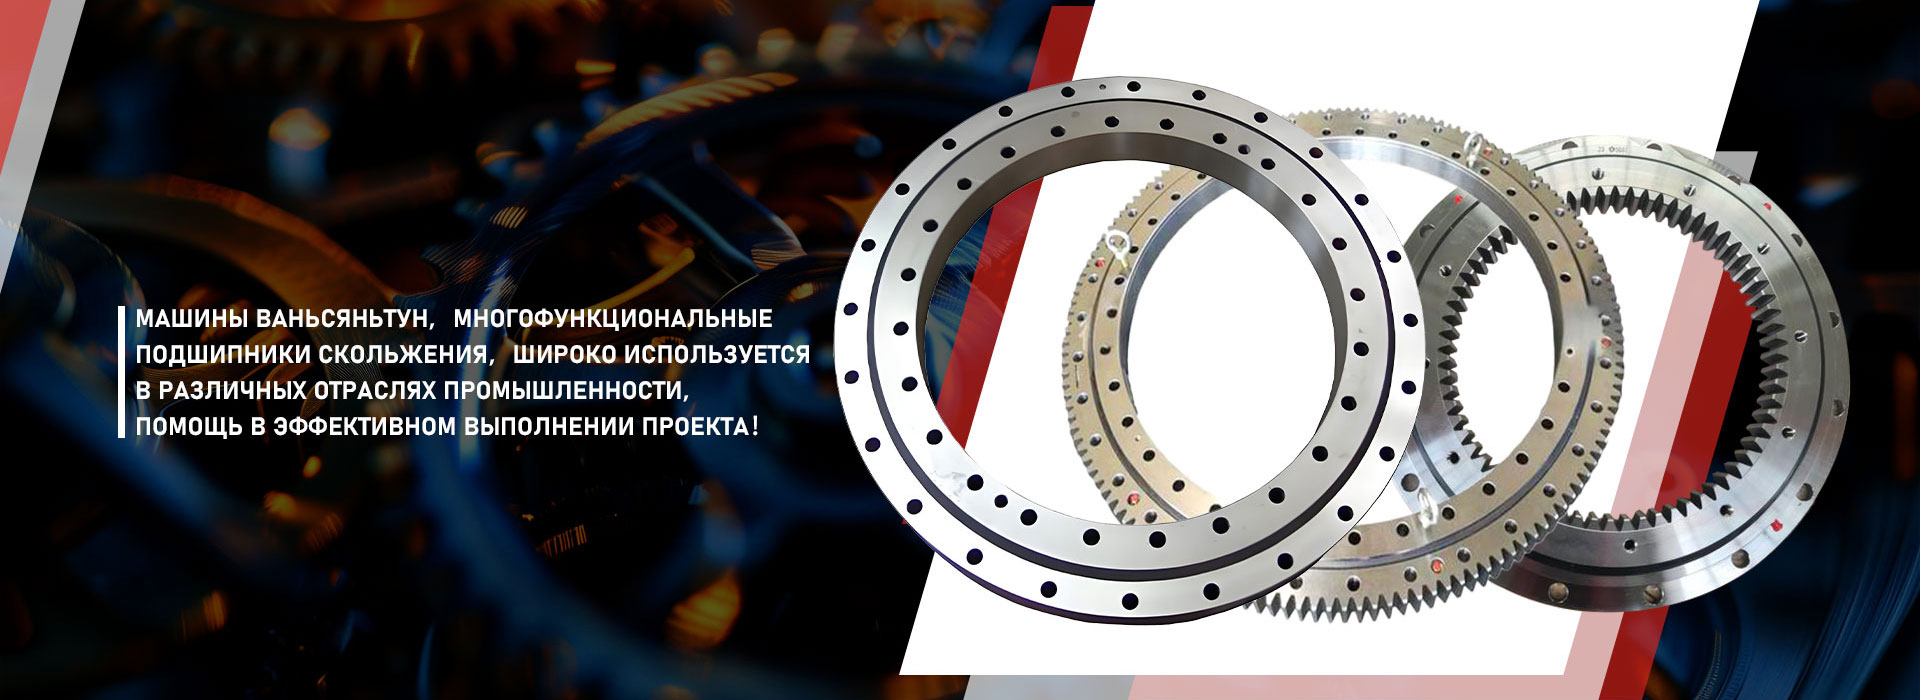
Эта компания представляет собой интегрированный производственный холдинг, который объединяет проектирование, механическую обработку, сборку и контроль качества в единую технологическую цепочку. Специализация предприятия — выпуск высокоточных опорно-поворотных подшипников и связанных с ними компонентов, таких как кольцевые зубчатые колеса и специальные передачи. Подобная продукция требует исключительной точности обработки, так как даже микроскопические отклонения в геометрии зубьев или посадочных местах могут привести к быстрому износу всего механизма.
Производственная база «Цзинань Ваньсяньтун Машины» оснащена современным оборудованием, позволяющим реализовывать полный спектр операций: от черновой обработки заготовок до финишного шлифования и зубонарезки. Компания производит широкий ассортимент продукции, включая:
- Беззубые поворотные подшипники;
- Двухрядные шариковые подшипники с редуктором;
- Трёхрядные цилиндрические роликоповоротные подшипники;
- Однорядные шариковые опорно-поворотные круги с четырёхточечным контактом;
- Подшипники с внутренним и внешним зацеплением.
Ключевым преимуществом такого вертикально интегрированного подхода является строгий многоуровневый контроль качества. Каждая деталь проходит проверку на герметичность, крутящий момент, радиальное и осевое биение, а также нагрузочную стойкость в собственной технической лаборатории компании. Это гарантирует, что продукция, применяемая в строительной технике, горнодобывающей промышленности, судостроении и даже военной технике, соответствует самым жестким международным стандартам.
Опыт «Цзинань Ваньсяньтун Машины» показывает, что сочетание развитой промышленной инфраструктуры региона, квалифицированного инженерного состава и современного оборудования позволяет не только обеспечивать высокие объемы производства, но и сохранять гибкость для индивидуальных проектов. Продукция компании поставляется в страны СНГ, Европы и Азии, что подтверждает эффективность их логистических и производственных процессов.
Сравнение методов: ЧПУ против ручной обработки
Несмотря на автоматизацию, ручная обработка не исчезла полностью, но её ниша сузилась. Для понимания целесообразности инвестиций в механическую обработку деталей на станках с ЧПУ, приведем сравнительный анализ.
| Критерий | Обработка на станках с ЧПУ | Ручная обработка (Универсальные станки) |
|---|---|---|
| Точность | Высокая (до 0.005 мм), стабильная в серии | Зависит от квалификации оператора, низкая повторяемость |
| Скорость при серии >100 шт. | Очень высокая | Низкая |
| Стоимость наладки | Высокая (программирование, оснастка) | Низкая (быстрая установка в патрон) |
| Сложные 3D-поверхности | Легко реализуемы | Практически невозможны или крайне трудоемки |
| Влияние человеческого фактора | Минимальное | Критическое |
| Рекомендация | Серийное производство, сложные детали, высокие требования | Единичный ремонт, простые операции, срочная доработка «на коленке» |
В 2026 году экономически оправдано использование ЧПУ даже для партий от 10 штук, если деталь имеет среднюю сложность, благодаря развитию быстрого программирования и стандартизированной оснастки.
Типичные ошибки при заказе механической обработки
Даже опытные конструкторы допускают ошибки, которые удорожают механическую обработку деталей на станках. Избегайте следующих ловушек:
- Задание внутренних острых углов: Фреза имеет круглое сечение. Внутренний угол всегда будет иметь радиус, равный радиусу фрезы. Требование острого внутреннего угла necessitates электроэрозию или дополнительную ручную доводку, что резко повышает цену.
- Чрезмерно глубокие отверстия: Отношение глубины к диаметру (L/D) более 10:1 требует специальных длинных сверл, которые склонны к уводу и вибрациям. Лучше проектировать сквозные отверстия или разделять их на этапы.
- Отсутствие доступа инструмента: Конструкция детали должна позволять подойти режущему инструменту. Если стенка мешает обработке нижней части кармана, деталь придется переставлять или делать составной.
- Игнорирование стандартных размеров: Использование нестандартных метчиков или разверток требует их изготовления под заказ. Всегда ориентируйтесь на стандартные ряды резьб и диаметров.
FAQ: Часто задаваемые вопросы о механической обработке
Какова минимальная партия для заказа механической обработки?
Большинство современных цехов берут в работу партии от 1 штуки (прототипирование). Однако стоимость единицы продукции при заказе 1 детали будет в 5–10 раз выше, чем при заказе 100 штук, из-за амортизации времени на подготовку производства (наладку станка, написание программы).
Какие материалы можно обрабатывать механическим способом?
Практически любые металлы: стали (углеродистые, нержавеющие, инструментальные), алюминий и его сплавы, титан, медь, латунь. Также возможна обработка некоторых инженерных пластиков (PEEK, POM, PTFE) и композитов, хотя для последних требуются специальные режимы резания во избежание расслоения.
Влияет ли механическая обработка деталей на станках на прочность материала?
Да, процесс резания создает поверхностные напряжения и может вызывать нагрев зоны резания. При неправильных режимах (слишком высокая скорость, затупленный инструмент) возможно возникновение микротрещин или изменение структуры поверхностного слоя (прижоги). Для критических деталей применяется контроль качества поверхностного слоя и иногда последующая термообработка или пескоструйная обработка для снятия напряжений.
Какие сроки изготовления типичны?
Для простых деталей срок составляет 3–5 рабочих дней. Для сложных корпусных деталей с 5-осевой обработкой — 7–14 дней. Срочные заказы могут быть выполнены за 24–48 часов с наценкой.
Логистика и экспортные особенности в 2026 году
При заказе механической обработки деталей на станках у удаленных поставщиков важно учитывать логистику. Точные детали чувствительны к транспортировке. Рекомендуется использовать индивидуальную упаковку с фиксацией (ячейки, пенопласт) для исключения ударов и царапин. Для предотвращения коррозии стальные детали должны быть покрыты консервационным маслом или упакованы в VCI-пленку.
В условиях 2026 года многие компании локализуют производство. Однако глобальная кооперация сохраняется для уникальных компетенций. При экспорте/импорте обратите внимание на сертификацию EAC (для рынка ЕАЭС) или CE (для Европы), если деталь является частью машины, подлежащей декларированию. Документация на материал (сертификаты 3.1 по EN 10204) должна сопровождать каждую партию ответственных деталей.
Заключение и рекомендации по сотрудничеству
Механическая обработка деталей на станках в 2026 году — это высокотехнологичный процесс, требующий синергии между грамотным проектированием, современным оборудованием и квалификацией персонала. Для бизнеса ключом к успеху является не поиск самого дешевого исполнителя, а выбор технологического партнера, способного оптимизировать конструкцию под производство и гарантировать стабильное качество.
Мы рекомендуем начинать сотрудничество с тестовой партии и аудита системы качества поставщика. Инвестиции в качественную механическую обработку окупаются за счет снижения простоев оборудования у конечного потребителя и повышения надежности всего узла.
Если вам требуется расчет стоимости механической обработки деталей на станках для вашего проекта, наши инженеры готовы провести бесплатный анализ чертежей и предложить оптимальную технологию изготовления.
Готовы начать проект?
Отправьте нам чертежи (PDF, STEP, IGES) для получения коммерческого предложения в течение 24 часов.
- Бесплатный аудит manufacturability (DFM)
- Гарантия точности по ГОСТ/ISO
- Работа с любыми объемами: от 1 шт. до серии