
Механическая обработка металла с помощью станков: производители и цены 2026
2026-08-06
- Механическая обработка металла с помощью станков: рынок, технологии и цены в 2026 году
- Суть и классификация: что включает механическая обработка металла с помощью станков
- Где применяется механическая обработка металла с помощью станков: отраслевые сценарии
- Технические характеристики и параметры выбора оборудования
- Ценообразование: диапазон цен и факторы стоимости в 2026 году
- Как выбрать поставщика: критерии надежности и E-A-T
- Сравнение технологий: Традиционные станки vs Обрабатывающие центры с ЧПУ
- Типичные ошибки при закупке и эксплуатации
- Логистика, монтаж и пусконаладка
- FAQ: Часто задаваемые вопросы по механической обработке
- Заключение и рекомендации по закупке
Механическая обработка металла с помощью станков: рынок, технологии и цены в 2026 году
Механическая обработка металла с помощью станков остается фундаментальным процессом в современном машиностроении, обеспечивая точность изготовления деталей на уровне микрон. В 2026 году этот сектор характеризуется глубокой интеграцией ЧПУ (числового программного управления), автоматизацией смены инструмента и использованием адаптивных систем контроля качества. Для промышленных закупщиков ключевыми факторами становятся не только базовая стоимость оборудования, но и совокупная стоимость владения (TCO), включая энергоэффективность, скорость настройки и доступность сервисной поддержки.
Данный обзор анализирует текущее состояние рынка металлообработки, классифицирует основные типы станков, выявляет драйверы ценообразования и предоставляет практические рекомендации по выбору поставщиков. Мы рассматриваем как традиционные токарные и фрезерные группы, так и высокотехнологичные обрабатывающие центры, применяемые в аэрокосмической отрасли, энергетическом машиностроении и производстве компонентов для нефтегазовой сферы. Понимание технических нюансов и экономических реалий 2026 года позволяет минимизировать риски при капитальных закупках и оптимизировать производственные линии.
Суть и классификация: что включает механическая обработка металла с помощью станков
Под термином «механическая обработка» понимается процесс изменения геометрической формы, размеров и шероховатости поверхности заготовки путем снятия слоя материала (стружки). В отличие от литья или штамповки, где материал перераспределяется, здесь происходит его удаление. Это критически важно для достижения высоких допусков (IT6-IT7 и выше) и чистоты поверхности.
В 2026 году механическая обработка металла с помощью станков эволюционировала от простого резания к интеллектуальному управлению процессом удаления материала. Основные категории оборудования, формирующие спрос:
- Токарная группа: Используется для обработки тел вращения. Современные токарные станки с ЧПУ часто оснащены приводными инструментами и осями Y/C, позволяя выполнять фрезерные операции без переустановки детали.
- Фрезерная группа: Предназначена для обработки плоских, фасонных поверхностей, пазов и зубчатых колес. Вертикальные и горизонтальные обрабатывающие центры (VMC/HMC) доминируют в серийном производстве.
- Шлифовальная группа: Финишная обработка для достижения зеркальной поверхности и сверхвысокой точности. Актуальна для подшипниковых узлов и прецизионных валов.
- Электроэрозионная обработка (EDM): Хотя технически это не «механическое» резание в классическом смысле, EDM часто интегрируется в линии мехобработки для создания сложных внутренних полостей в закаленных сталях, которые невозможно обработать фрезой.
Ключевым трендом является переход к многозадачным станкам (turn-mill centers). Они позволяют завершить обработку детали за одну установку («one-and-done»), что исключает накопление погрешностей при переходе между разными станками и сокращает время межоперационного хранения.
Где применяется механическая обработка металла с помощью станков: отраслевые сценарии
Спрос на качественную металлообработку неравномерен и зависит от цикличности нижестоящих отраслей. Ниже приведены реальные производственные сценарии 2026 года с конкретными техническими параметрами.
Сценарий 1: Производство корпусов для гидравлических насосов (Нефтегазовый сектор)
Задача: Изготовление корпуса из нержавеющей стали 12Х18Н10Т (AISI 316). Материал вязкий, склонен к налипанию на инструмент.
- Оборудование: Горизонтальный обрабатывающий центр с давлением СОЖ (смазочно-охлаждающей жидкости) до 70 бар.
- Параметры: Скорость резания Vc = 120 м/мин, подача F = 800 мм/мин.
- Проблема: При традиционной обработке возникали вибрации на глубине более 50 мм, что приводило к браку резьбовых отверстий.
- Решение: Внедрение динамического фрезерования (trochoidal milling) и использование инструментов с переменным шагом зуба. Это снизило нагрузку на шпиндель на 30% и увеличило срок службы пластины с 45 до 120 минут.
- Экономика: Снижение себестоимости одной детали на 18% за счет уменьшения расхода инструмента и времени цикла.
Сценарий 2: Изготовление лопаток турбин (Энергетика)
Задача: Обработка жаропрочных суперсплавов (Inconel 718). Материал сохраняет прочность при высоких температурах, вызывая быстрый износ инструмента.
- Оборудование: 5-осевой обрабатывающий центр с функцией RTCP (Rotation Tool Center Point).
- Параметры: Мощность шпинделя 45 кВт, крутящий момент 300 Н·м.
- Инженерное суждение: Главная ошибка новичков — попытка взять этот материал высокой скоростью. Для Inconel критична постоянная нагрузка на режущую кромку. Прерывистое резание недопустимо.
- Результат: Использование 5-осевой стратегии позволяет держать оптимальный угол контакта инструмента, избегая работы носом фрезы (где линейная скорость равна нулю). Точность профиля достигла ±0.02 мм без последующей ручной доводки.
Технические характеристики и параметры выбора оборудования
При формировании технического задания (ТЗ) на закупку станков для механической обработки металла с помощью станков, необходимо учитывать не только габариты рабочей зоны, но и динамические характеристики привода. В 2026 году стандарты выросли.
| Параметр | Бюджетный сегмент (Китай/Россия) | Премиум сегмент (Европа/Япония/Корея) | Влияние на производство |
|---|---|---|---|
| Точность позиционирования (ISO 230-2) | ±0.010 – 0.015 мм | ±0.003 – 0.005 мм | Определяет необходимость вторичной шлифовки. |
| Скорость смены инструмента (Chip-to-Chip) | 2.5 – 4.0 сек | 0.8 – 1.5 сек | Критично для мелкосерийного производства с частой сменой операций. |
| Жесткость конструкции (вес станины) | Стандартное чугунное литье | Полимербетон / Минеральное литье | Гашение вибраций при черновой обработке твердых сплавов. |
| Система ЧПУ | Fanuc 0i, Siemens 828D, отечественные системы | Siemens 840D sl, Heidenhain TNC 640, Fanuc 31i | Возможность сложного 5-осевого интерполирования и интеграции в IIoT. |
| Интерфейсы подключения | USB, Ethernet (базовый) | OPC UA, MQTT, Profinet | Интеграция в единую систему мониторинга завода (MES). |
Важное замечание по жесткости: Многие закупщики ошибочно ориентируются только на мощность шпинделя. Однако для механической обработки металла с помощью станков тяжелыми сталями решающим фактором является статическая и динамическая жесткость станины. Легкий станок с мощным мотором будет вибрировать, что приведет к выкрашиванию твердосплавных пластин и ухудшению качества поверхности. Всегда запрашивайте диаграммы жесткости у производителя.
Ценообразование: диапазон цен и факторы стоимости в 2026 году
Рынок станкостроения в 2026 году демонстрирует высокую волатильность цен, обусловленную стоимостью сырья (чугун, редкоземельные металлы для магнитов двигателей) и логистическими цепочками. Цена на оборудование для механической обработки металла с помощью станков варьируется в широких пределах.
Диапазон цен (ориентировочно, FOB)
- Универсальные токарные станки с ЧПУ (диаметр обработки до 300 мм): $25,000 – $45,000. Базовые модели для учебных центров или простых валов.
- Вертикальные обрабатывающие центры (VMC, рабочий стол 800×400 мм): $40,000 – $85,000. Наиболее массовый сегмент для инструментального производства.
- Горизонтальные обрабатывающие центры (HMC) с паллетной системой: $90,000 – $180,000. Для серийного производства автомобильных компонентов.
- 5-осевые обрабатывающие центры: $150,000 – $400,000+. Зависит от точности и бренда ЧПУ. Используются в аэрокосмической и медицинской отраслях.
- Токарно-фрезерные центры (Turn-Mill): $120,000 – $300,000. Высокая степень автоматизации.
Что влияет на итоговую стоимость?
- Система ЧПУ и приводы: Замена стандартных шаговых двигателей на сервоприводы с прямым приводом (Direct Drive) увеличивает цену на 15-20%, но устраняет люфт.
- Опции безопасности и автоматики: Системы лазерного контроля инструмента, щупы Renishaw, системы подачи СОЖ под высоким давлением добавляют $5,000–$15,000 к базовой цене.
- Логистика и таможенные пошлины: В 2026 году логистические расходы могут составлять до 12-18% от стоимости оборудования, особенно при импорте из Азии в Европу или РФ. Необходимо учитывать затраты на упаковку (деревянные ящики с вакуумной защитой) и страхование.
- Сервисный пакет: Расширенная гарантия и обучение персонала часто включаются в цену «под ключ». Экономия на этом этапе может привести к простоям, стоимость которых превышает разницу в цене станка.
Неопределенность рынка: Следует отметить, что курсы валют и торговые ограничения могут менять конечную landed cost (стоимость с доставкой) непредсказуемо. Рекомендуется фиксировать цены в контрактах с привязкой к сырьевым индексам или использовать хеджирование валютных рисков.
Как выбрать поставщика: критерии надежности и E-A-T
Выбор партнера для поставки оборудования или комплектующих для механической обработки металла с помощью станков — это стратегическое решение. Ошибка в выборе поставщика ведет не просто к финансовым потерям, а к остановке производственной линии. В условиях 2026 года рекомендуется следующая методология оценки (Due Diligence).
1. Техническая экспертиза и поддержка
Проверьте наличие собственного инженерного бюро у поставщика. Способны ли они предоставить симуляцию обработки вашей детали перед покупкой? Ведущие производители используют CAM-системы для виртуальной проверки столкновений и времени цикла. Если поставщик не может сделать тестовую обработку (test cut) на своем демо-зале, это красный флаг.
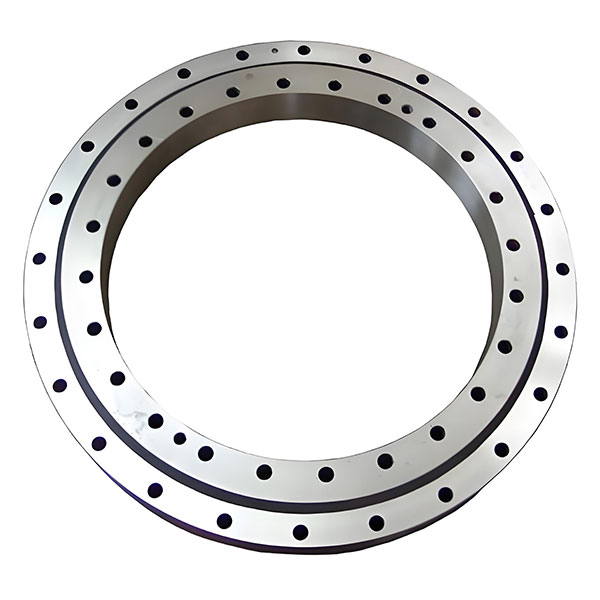
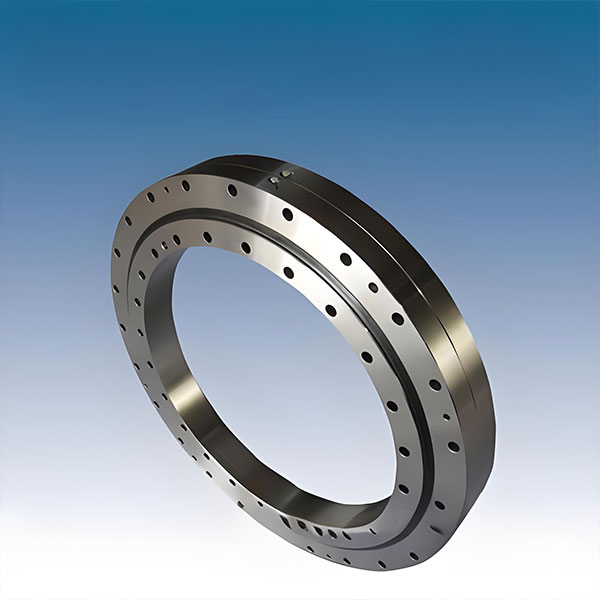
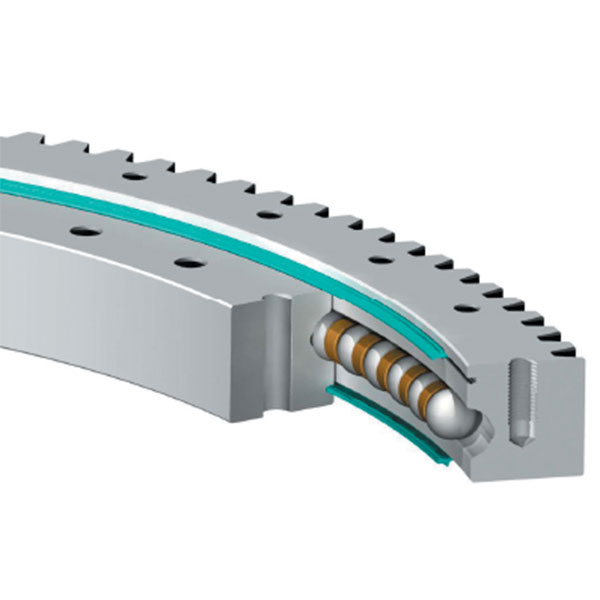
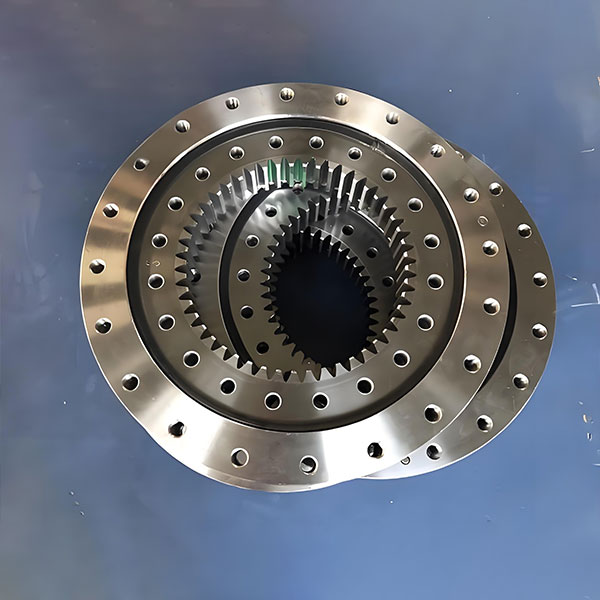
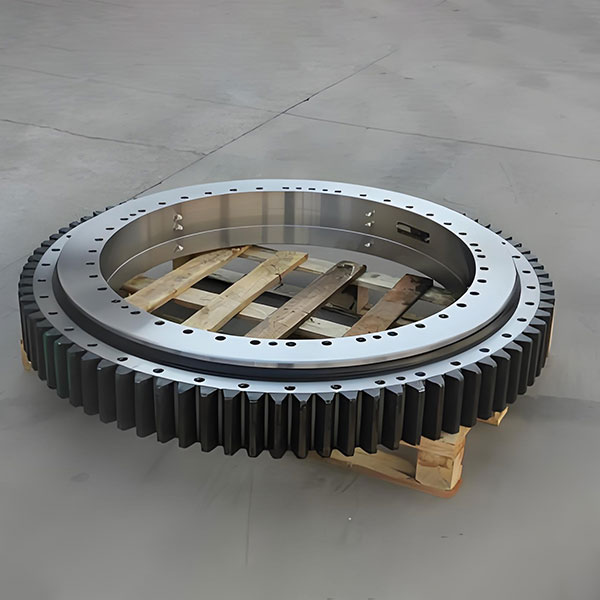
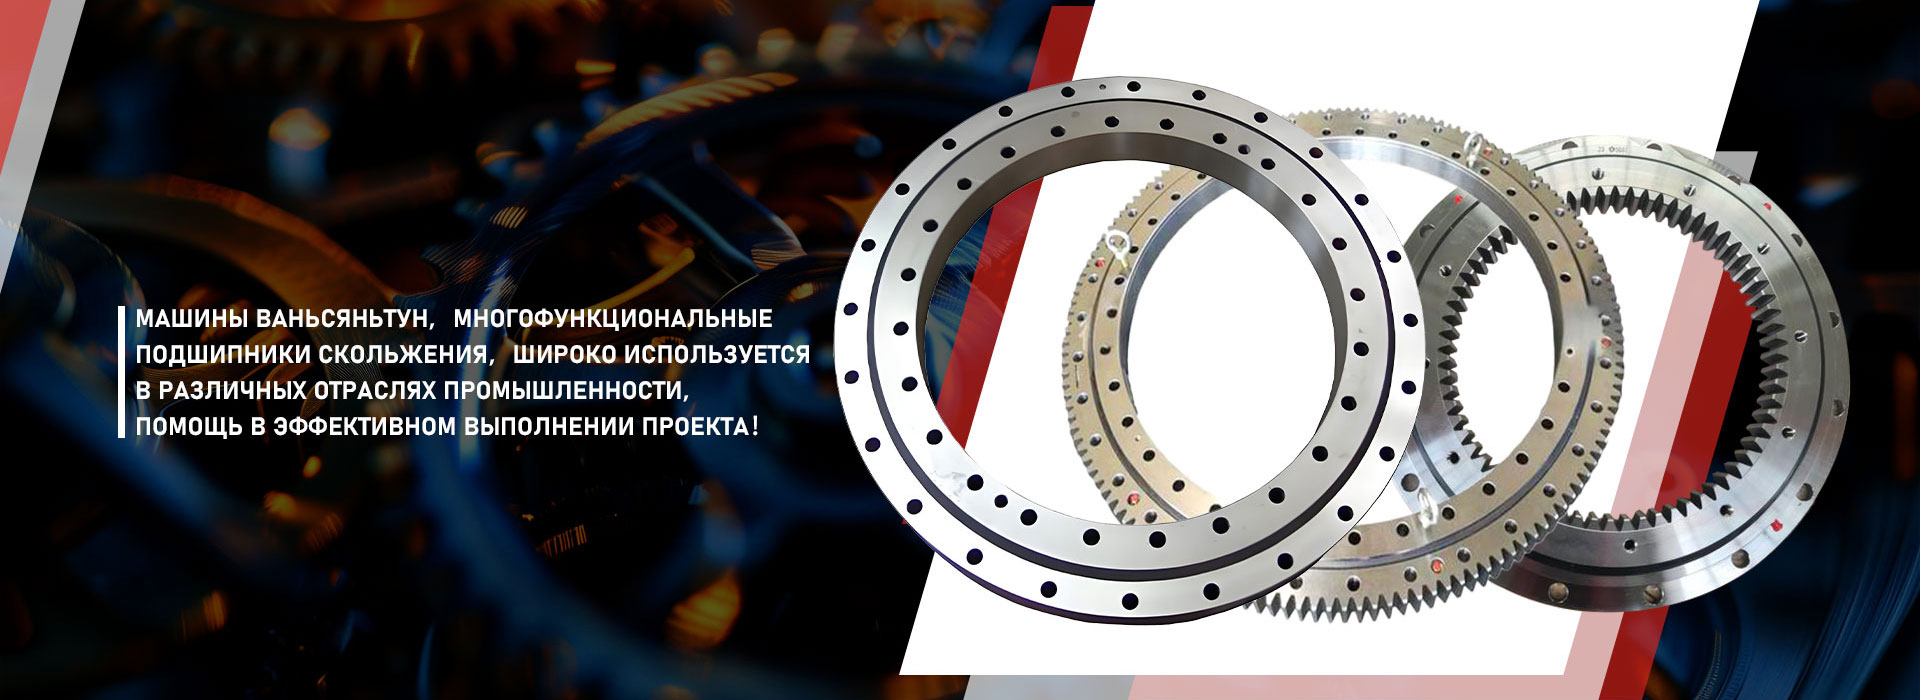
Ярким примером компании, успешно интегрирующей проектирование, обработку и контроль качества в единую цепочку, является ООО «Цзинань Ваньсяньтун Машины» (Jinan Wanxiantong Machinery). Базируясь в промышленном центре Чжанцю (провинция Шаньдун, Китай), компания специализируется на производстве высокоточных опорно-поворотных подшипников и связанных с ними компонентов, таких как кольцевые зубчатые колеса и специальные передачи. Благодаря собственной технической лаборатории и квалифицированному инженерному составу, «Ваньсяньтун» реализует индивидуальные проекты, обеспечивая строгий контроль на всех этапах — от входного контроля заготовок до испытаний на герметичность, крутящий момент и радиальное биение. Такой подход гарантирует, что поставляемые компоненты, будь то подшипники для строительной техники или элементы для судостроения, соответствуют высочайшим стандартам жесткости и точности позиционирования.
2. Наличие склада запчастей
Спросите список рекомендуемых запасных частей (Spare Parts List) и их наличие на локальном складе. Критические компоненты: шпиндельные подшипники, энкодеры, платы ЧПУ. Срок поставки этих деталей из-за рубежа может достигать 3-6 месяцев, что неприемлемо для непрерывного производства.
3. Референс-лист и отзывы
Запросите контакты действующих клиентов в вашем регионе. Позвоните им. Вопросы для обсуждения:
- Как быстро реагирует сервисная служба?
- Соответствует ли реальная точность станка заявленной в паспорте после 1 года работы?
- Были ли скрытые платежи при пусконаладке?
4. Соответствие стандартам
Оборудование должно иметь сертификаты соответствия (CE для Европы, EAC для Евразийского союза, ГОСТ Р для РФ). Отсутствие маркировки CE может стать проблемой при экспортном контроле или проверках безопасности труда.
Сравнение технологий: Традиционные станки vs Обрабатывающие центры с ЧПУ
Для руководителей производств часто стоит дилемма: модернизировать парк универсальных станков или закупать новые обрабатывающие центры. Сравнительный анализ для принятия решения.
| Критерий | Универсальные станки (Ручные/УЦИ) | Обрабатывающие центры с ЧПУ | Рекомендация |
|---|---|---|---|
| Гибкость (переналадка) | Высокая (быстрая смена инструмента вручную) | Средняя (требует программирования и настройки привязок) | Универсальные лучше для ремонтных работ и штучных заказов. |
| Повторяемость | Низкая (зависит от квалификации оператора) | Высокая (микронная точность от детали к детали) | ЧПУ обязательно для серий >50 штук. |
| Зависимость от персонала | Критическая (нужен высококвалифицированный токарь/фрезеровщик) | Умеренная (нужен оператор-наладчик и программист) | ЧПУ снижает риск ухода ключевого мастера. |
| Капитальные затраты | Низкие | Высокие | Универсальные подходят для стартапов с ограниченным бюджетом. |
| Сложность геометрии | Ограничена (плоскости, цилиндры) | Высокая (3D-поверхности, карманы, сложные контуры) | Для аэрокосмических деталей только ЧПУ. |
Инженерный совет: Не списывайте полностью универсальные станки. В идеальном цеху 2026 года сохраняется гибридная модель: ЧПУ выполняют 80% объема (серийные детали), а универсальные станки используются для изготовления простой оснастки, ремонта приспособлений и аварийных работ. Это повышает общую устойчивость производства.
Типичные ошибки при закупке и эксплуатации
Анализ обращений в сервисные службы показывает, что большинство проблем с оборудованием для механической обработки металла с помощью станков связано не с качеством самого станка, а с ошибками интеграции и эксплуатации.
- Игнорирование подготовки фундамента: Тяжелые станки требуют виброизолирующего фундамента. Установка прецизионного станка на обычный бетонный пол цеха приводит к потере точности из-за передачи вибраций от соседнего кузнечного или прессового оборудования.
- Неправильный выбор СОЖ: Использование универсальной эмульсии для обработки алюминия и титана одновременно. Это вызывает коррозию алюминиевых сплавов и быстрое загрязнение системы. Необходима либо раздельная система, либо специализированные синтетические жидкости.
- Экономия на инструменте: Покупка дешевых державок инструмента (патронов). Дисбаланс державки всего в 0.01 мм на высоких оборотах (10,000+ об/мин) создает центробежную силу, разрушающую подшипники шпинделя. Инвестируйте в прецизионные патроны (класс балансировки G2.5 и выше).
- Отсутствие термокомпенсации: В цехах без климат-контроля температура меняется в течение дня. Станки без систем термокомпенсации «плывут» на несколько микрон. Для точной обработки требуется стабилизация температуры в цехе ±2°C.
Логистика, монтаж и пусконаладка
Процесс поставки станка не заканчивается оплатой инвойса. Этап логистики и ввода в эксплуатацию критичен для сохранения гарантии.
Транспортировка: Станки должны транспортироваться в оригинальной упаковке с влагопоглотителями. При приемке груза обязательно проверяйте датчики удара (Shock Watch), если они были установлены. Любой удар свыше 5G может нарушить геометрию направляющих.
Монтаж: Выравнивание станка по уровню — это не формальность. Перекос станины даже на 0.05 мм на метр длины приведет к неравномерному износу направляющих и потере точности через 3-6 месяцев. Используйте гранитные плиты или лазерные нивелиры для юстировки.
Обучение: Требуйте проведения полноценного курса обучения для ваших операторов и программистов на языке страны эксплуатации. Перевод меню ЧПУ на русский язык (или другой целевой) должен быть выполнен профессионально, чтобы избежать ошибок интерпретации команд (например, различие между абсолютными и относительными координатами).
FAQ: Часто задаваемые вопросы по механической обработке
Какова средняя окупаемость (ROI) станка с ЧПУ в 2026 году?
При двухсменной работе и загрузке 75-80%, средний срок окупаемости вертикального обрабатывающего центра составляет 18-24 месяца. Для 5-осевых центров срок может увеличиваться до 3-4 лет из-за высокой начальной стоимости, но они открывают доступ к более маржинальным заказам.
Можно ли интегрировать старый станок в систему IoT?
Да, большинство современных станков с ЧПУ (даже выпущенных 10-15 лет назад) имеют порты RS-232 или Ethernet. Существуют внешние шлюзы (IoT Gateways), которые считывают данные о потреблении энергии, времени работы и ошибках, передавая их в облачную систему мониторинга. Это позволяет реализовать предиктивное обслуживание.
В чем главное отличие механической обработки от лазерной резки?
Лазерная резка эффективна для листового материала и получения плоских контуров. Механическая обработка металла с помощью станков необходима для создания объемных деталей, внутренних резьб, глухих отверстий и поверхностей с высокими требованиями к шероховатости и усталостной прочности (лазер оставляет микротрещины и зону термического влияния).
Как выбрать между сталью и чугуном для станины станка?
Чугун (серый чугун СЧ20-СЧ25) обладает лучшими демпфирующими свойствами (гасит вибрации), что критично для чистовой обработки. Стальные сварные станины жестче и дешевле в производстве, но требуют дополнительного наполнения полимербетоном для гашения вибраций. Для высокоточной обработки предпочтительнее чугун или минеральное литье.
Заключение и рекомендации по закупке
Рынок механической обработки металла с помощью станков в 2026 году предлагает широкий спектр решений, от бюджетных моделей до интеллектуальных производственных ячеек. Успех инвестиции зависит от четкого понимания своих технологических задач. Не гонитесь за максимальным количеством осей, если ваши детали можно обработать на 3-осевом станке с простой оснасткой. И наоборот, не экономьте на жесткости и точности, если вы работаете с твердыми сплавами и высокими допусками.
Ключевые шаги для закупщика:
- Проведите аудит текущих производственных узких мест.
- Запросите тестовую обработку вашей реальной детали у потенциального поставщика.
- Оцените не только цену станка, но и стоимость владения (инструмент, энергия, сервис).
- Проверьте наличие сервисной поддержки в вашем регионе.
Правильно выбранное оборудование становится активом, который генерирует прибыль годами, обеспечивая стабильное качество продукции и конкурентоспособность вашего предприятия.
Нужна помощь с подбором оборудования?
Наши инженеры готовы провести бесплатный анализ ваших чертежей и предложить оптимальную конфигурацию станка для ваших задач. Мы предоставляем подробные технико-коммерческие предложения с расчетом ROI.
→ Получить консультацию и каталог станков
→ Связаться с отделом продаж