
Методы механической обработки деталей: обзор технологий 2026
2026-08-09
- Методы механической обработки деталей: комплексный обзор технологий и стандартов 2026 года
- Классификация и физические основы методов механической обработки
- Где применяются современные методы механической обработки деталей
- Основные характеристики и параметры качества обработки
- Как выбрать оптимальные методы механической обработки деталей
- Практический пример: интеграция процессов в производстве высокоточных компонентов
- Сравнение традиционных и аддитивных гибридных подходов
- Типичные ошибки при выборе и применении технологий
- Тренды развития механической обработки в 2026 году
- FAQ: Часто задаваемые вопросы о механической обработке
- Рекомендации по закупке услуг механической обработки
- Заключение
Методы механической обработки деталей: комплексный обзор технологий и стандартов 2026 года
Методы механической обработки деталей представляют собой совокупность технологических процессов, направленных на изменение геометрических размеров, формы и шероховатости поверхности заготовок путем снятия слоя материала с помощью режущего инструмента. В условиях промышленного производства 2026 года эти методы остаются фундаментом машиностроения, обеспечивая точность изготовления компонентов для аэрокосмической отрасли, автомобилестроения, энергетики и приборостроения. Ключевая ценность механической обработки заключается в способности достигать допусков вплоть до 0,001 мм и создавать сложные поверхностные структуры, недоступные при литье или штамповке.
Современный подход к методам механической обработки деталей интегрирует традиционные принципы резания с цифровым управлением (ЧПУ), адаптивными системами контроля и новыми материалами инструмента. Это позволяет не только повысить производительность, но и минимизировать отходы, что критически важно в контексте устойчивого развития промышленности. Понимание физических основ каждого метода — от точения до электроэрозионной обработки — необходимо инженерам-технологам и закупщикам для оптимизации производственных цепочек и снижения себестоимости конечной продукции.
Классификация и физические основы методов механической обработки
В основе любой механической обработки лежит процесс разрушения связей в материале заготовки под воздействием внешних сил. В 2026 году классификация методов механической обработки деталей базируется на типе используемого оборудования, кинематике движения инструмента и природе силового воздействия. Глобально процессы делятся на обработку резанием, абразивную обработку и специальные (нетрадиционные) методы.
Обработка резанием: удаление стружки
Это наиболее распространенная группа, где материал удаляется в виде стружки. Процесс характеризуется высокими скоростями резания и значительными силами трения. Основные виды включают:
- Точение: Заготовка вращается, а инструмент движется поступательно. Идеально для создания цилиндрических, конических и фасонных поверхностей вращения. Современные токарные центры с приводным инструментом позволяют выполнять фрезерные операции без переустановки детали.
- Фрезерование: Вращающийся многолезвийный инструмент снимает материал с неподвижной или движущейся заготовки. Универсальный метод для обработки плоскостей, пазов, зубчатых колес и сложных 3D-поверхностей.
- Сверление и растачивание: Создание и уточнение отверстий. Растачивание обеспечивает более высокую точность расположения оси отверстия по сравнению со сверлением.
- Шлифование: Использование абразивных зерен для снятия микроскопических слоев материала. Применяется на финальных этапах для достижения высокой чистоты поверхности (Ra < 0,4 мкм) и жестких допусков.
Абразивная и финишная обработка
Когда требования к качеству поверхности превышают возможности обычного резания, применяются методы, основанные на микрорезании множеством твердых частиц. Сюда входят хонингование, суперфиниширование и полирование. Эти методы механической обработки деталей критичны для изготовления гидравлических цилиндров, подшипников качения и прецизионных валов, где малейшая неровность может привести к утечкам или быстрому износу.
Специальные (электрофизические и электрохимические) методы
Для труднообрабатываемых материалов (титановые сплавы, жаропрочные никелевые сплавы, керамика) традиционное резание часто экономически неэффективно или невозможно из-за быстрого износа инструмента. Здесь на помощь приходят:
- Электроэрозионная обработка (EDM): Разрушение материала импульсными электрическими разрядами в диэлектрической жидкости. Позволяет получать сложные профили и сквозные отверстия в сверхтвердых сплавах.
- Лазерная и водоструйная резка: Бесконтактные методы, исключающие механические напряжения в заготовке.
Где применяются современные методы механической обработки деталей
Выбор конкретной технологии напрямую зависит от отраслевой специфики и требований к готовому изделию. Анализ рынка 2026 года показывает четкую сегментацию применения методов механической обработки деталей по ключевым индустриальным секторам.
Аэрокосмическая отрасль и авиастроение
Здесь доминируют труднообрабатываемые материалы: титан (Ti-6Al-4V), инконель и композиты. Основная задача — снижение веса при сохранении прочности.
Пример применения: Изготовление лопаток турбин из монолитных заготовок (blisk) методом 5-осевого фрезерования.
Параметры процесса:
– Скорость резания: ограничена тепловыделением (до 60 м/мин для титана).
– Точность: ±0,01 мм.
– Шероховатость: Ra 0,8–1,6 мкм для аэродинамических поверхностей.
– Стоимость ошибки: крайне высока, требуется 100% контроль геометрии.
Автомобилестроение и электромобильность (EV)
Переход на электромобили изменил ландшафт обработки. Исчезла необходимость в массовом производстве блоков цилиндров ДВС, но вырос спрос на корпуса батарей, алюминиевые рамы и прецизионные валы электродвигателей.
Пример применения: Высокоскоростное фрезерование алюминиевых корпусов аккумуляторных модулей.
Параметры процесса:
– Производительность: цикл обработки одной детали < 45 секунд.
– Инструмент: твердосплавные фрезы с PCD-напайками для увеличения стойкости.
– Объем выпуска: серийное и массовое производство.
Энергетика и нефтегазовый сектор
Изготовление крупногабаритных деталей: валов турбин, фланцев, элементов буровых установок. Материалы — низколегированные стали высокой прочности.
Пример применения: Тяжелое точение валов диаметром свыше 1000 мм.
Параметры процесса:
– Глубина резания: до 20 мм за проход.
– Мощность станка: от 50 кВт.
– Требования: отсутствие внутренних напряжений, гарантированная целостность структуры металла.
Медицинское приборостроение
Производство имплантатов (эндопротезы суставов, винты для остеосинтеза) из биосовместимых сплавов и полимеров.
Пример применения: Микроточение и шлифование титановых имплантатов.
Параметры процесса:
– Точность: ±0,005 мм.
– Чистота поверхности: Ra < 0,2 мкм (для лучшей остеоинтеграции).
– Санитарные нормы: строгий контроль отсутствия загрязнений инструмента.
Основные характеристики и параметры качества обработки
При оценке эффективности методов механической обработки деталей инженеры опираются на ряд количественных показателей. Эти параметры определяют пригодность детали для эксплуатации и ее стоимость.
| Параметр | Описание | Типичные значения (2026) | Влияние на стоимость |
|---|---|---|---|
| Точность размеров | Отклонение фактических размеров от номинальных | IT7 – IT14 (ГОСТ/ISO) | Экспоненциальный рост при переходе к IT5 и выше |
| Шероховатость поверхности (Ra) | Среднеарифметическое отклонение профиля | 0,025 – 25 мкм | Требует дополнительных операций (шлифовка, полировка) |
| Геометрическая точность | Отклонение формы (плоскостность, цилиндричность) | 0,001 – 0,1 мм | Зависит от жесткости станка и оснастки |
| Производительность съема материала (MRR) | Объем снятого материала в единицу времени | 100 – 5000 см³/мин | Высокий MRR снижает трудоемкость, но требует мощного оборудования |
| Стойкость инструмента | Время работы инструмента до переточки | 15 – 180 мин | Влияет на время простоя и расходные материалы |
Важно отметить, что улучшение одного параметра часто ведет к ухудшению другого. Например, повышение скорости резания увеличивает производительность, но может снизить стойкость инструмента и ухудшить качество поверхности из-за вибраций и нагрева.
Как выбрать оптимальные методы механической обработки деталей
Выбор технологии — это всегда компромисс между качеством, скоростью и стоимостью. В 2026 году алгоритм выбора методов механической обработки деталей включает следующие шаги:
- Анализ материала заготовки:
- Сталь и чугун: хорошо поддаются точению и фрезерованию.
- Алюминий: требует высоких скоростей и специальных геометрий инструмента для предотвращения налипания.
- Титан и жаропрочные сплавы: низкие скорости резания, обильное охлаждение, предпочтительно использование покрытия инструмента AlTiN.
- Определение требуемой точности и шероховатости:
- Черновая обработка: удаление основного объема материала (допуск ±0,5 мм).
- Получистовая: подготовка под чистовую обработку.
- Чистовая: достижение финальных размеров (допуск ±0,01–0,05 мм).
- Финишная: шлифование, хонингование (допуск < 0,01 мм).
- Оценка сложности геометрии:
- Простые тела вращения: токарные автоматы.
- Сложные 3D-поверхности: 5-осевые фрезерные центры.
- Сквозные отверстия сложного профиля: электроэрозия.
- Расчет экономической эффективности:
- Для единичного производства важнее универсальность станка.
- Для серийного — скорость смены инструмента и автоматизация загрузки.
Инженерное мнение: Не стоит гнаться за максимальной точностью там, где это не требуется функционально. Ужесточение допуска с IT12 до IT7 может увеличить стоимость обработки в 3–5 раз. Всегда проверяйте чертеж на технологичность: возможно, некоторые допуски можно ослабить без потери функции изделия.
Практический пример: интеграция процессов в производстве высокоточных компонентов
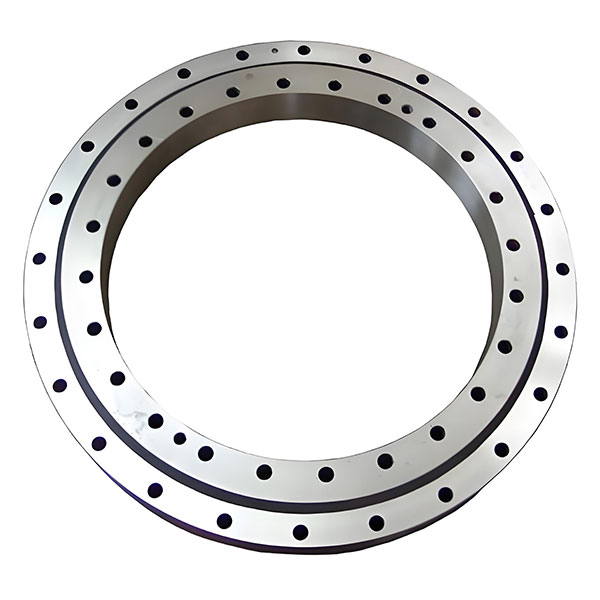
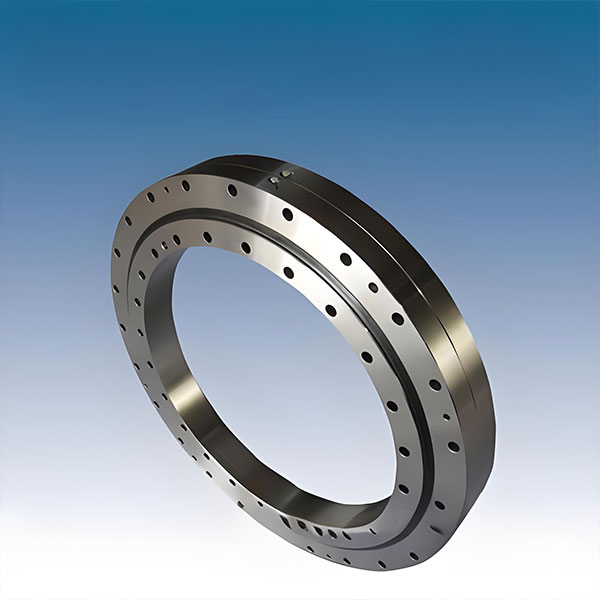
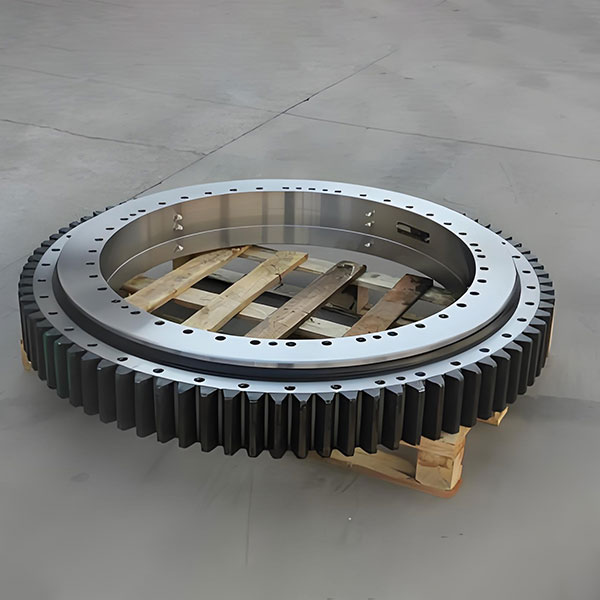
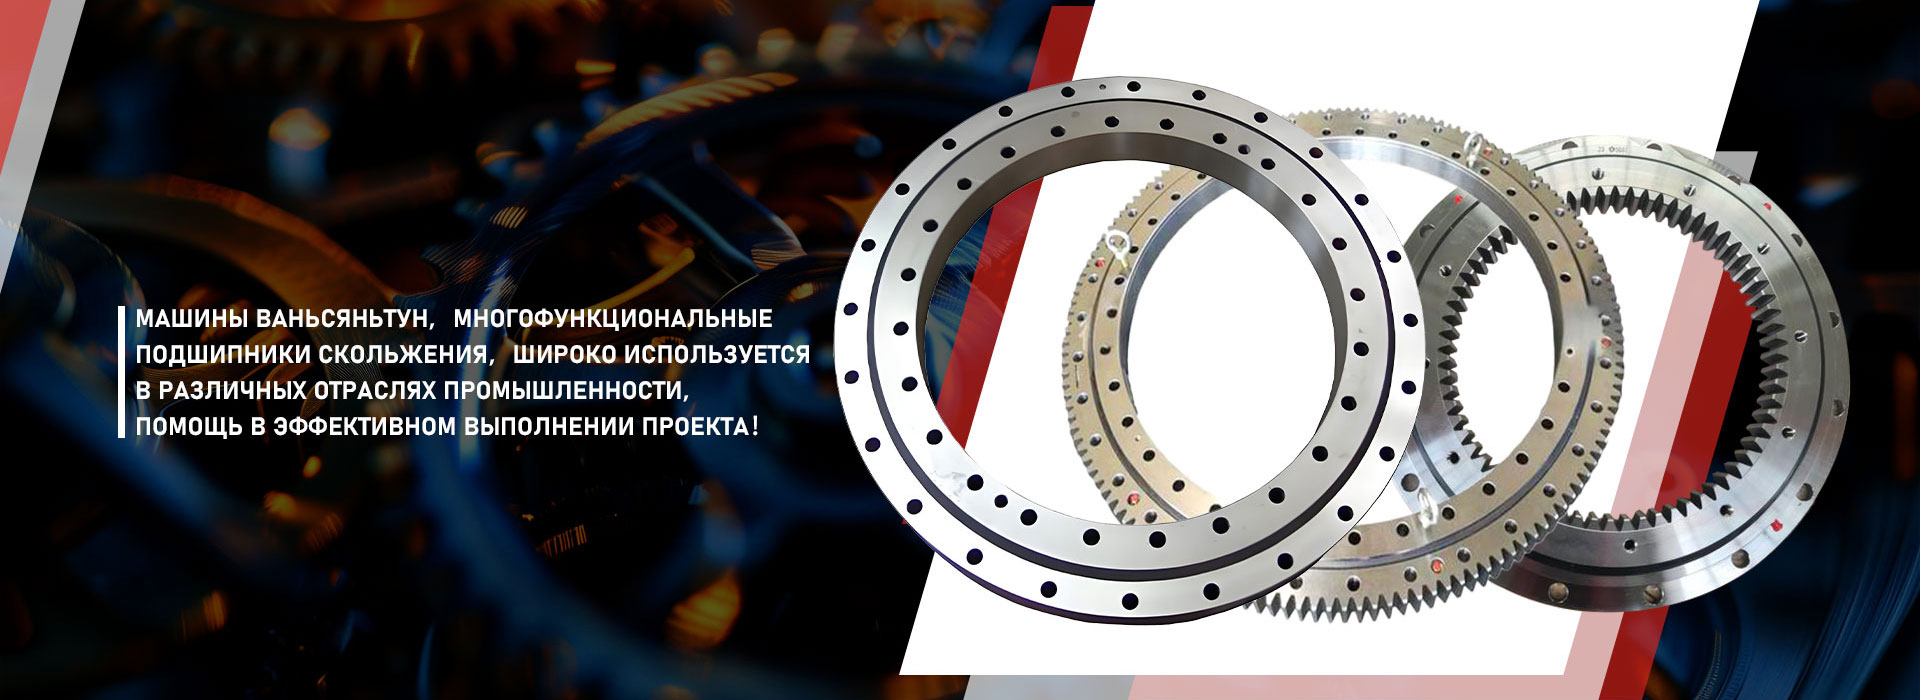
Теоретические знания о методах обработки находят свое наилучшее применение в компаниях, которые успешно объединяют проектирование, механическую обработку и контроль качества в единый цикл. Ярким примером такого интегрированного подхода является ООО «Цзинань Ваньсяньтун Машины» (Jinan Wanxiantong Machinery), специализированный производитель высокоточных поворотных подшипников и связанных с ними компонентов, базирующийся в промышленном центре Чжанцю (провинция Шаньдун, Китай).
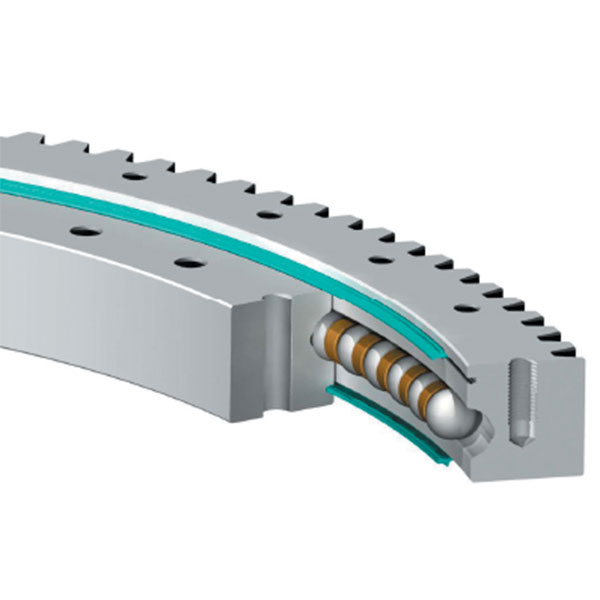
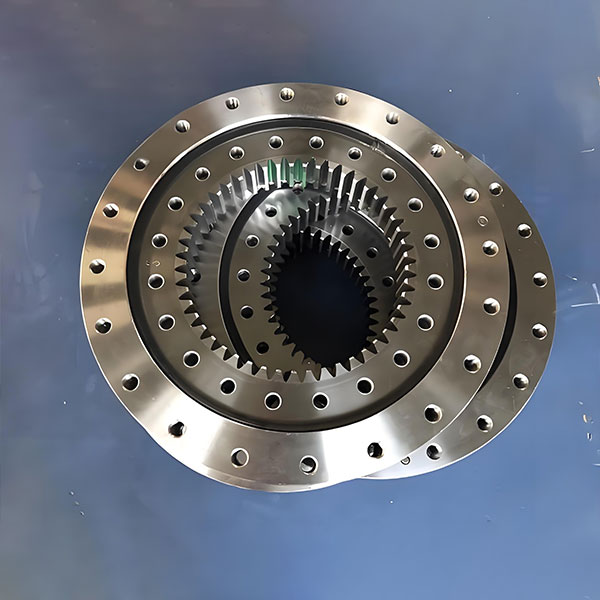
Производство опорно-поворотных подшипников, кольцевых зубчатых колес и специальных передач требует глубокого понимания того, как различные методы механической обработки деталей влияют на конечные характеристики продукта. Компания «Цзинань Ваньсяньтун Машины» демонстрирует, как правильная комбинация технологий позволяет достигать исключительной надежности:
- Точность геометрии: При изготовлении однорядных шариковых опорно-поворотных кругов с четырехточечным контактом критически важна точность дорожек качения. Здесь применяются методы чистового шлифования и хонингования, позволяющие достичь минимального радиального и осевого биения.
- Обработка крупных колец: Для трехрядных цилиндрических роликоповоротных подшипников, используемых в тяжелой строительной технике и судостроении, компания использует мощное токарное оборудование для обработки крупногабаритных заготовок, обеспечивая высокую конструкционную жесткость при сохранении низкого веса.
- Контроль качества: Собственная техническая лаборатория компании проводит проверки на герметичность, крутящий момент и нагрузочную стойкость. Это подтверждает, что выбранные методы обработки обеспечивают стабильность работы в длительных циклах эксплуатации.
Благодаря выгодному географическому положению и развитой инфраструктуре региона, компания эффективно взаимодействует с поставщиками сырья и клиентами по всему миру (СНГ, Европа, Азия). Опыт «Цзинань Ваньсяньтун Машины» показывает, что успех в производстве сложных узлов, таких как подшипники с внутренним или внешним зацеплением, зависит не только от наличия станков, но и от системного подхода к управлению всей технологической цепочкой — от входного контроля заготовок до послепродажного обслуживания.
Сравнение традиционных и аддитивных гибридных подходов
В 2026 году граница между механической обработкой и аддитивными технологиями (3D-печатью) стирается. Появились гибридные станки, сочетающие наплавку металла и последующую механическую обработку. Сравним классические методы механической обработки деталей с гибридным подходом.
| Критерий | Традиционная механическая обработка (Subtractive) | Гибридная обработка (Additive + Subtractive) |
|---|---|---|
| Использование материала | Низкое (до 90% уходит в стружку при сложной геометрии) | Высокое (материал наносится только туда, где нужен) |
| Сложность внутренней геометрии | Ограничена доступом инструмента | Практически не ограничена |
| Механические свойства | Однородные, предсказуемые (прокат/ковка) | Зависят от режима печати, могут требовать термообработки |
| Стоимость оснащения | Средняя/Высокая | Очень высокая |
| Скорость производства простых деталей | Высокая | Низкая |
| Рекомендуемая область | Серийное производство, простые и средние формы | Прототипирование, ремонт дорогих деталей, сверхсложные формы |
Рекомендация: Для большинства задач массового и мелкосерийного производства традиционные методы механической обработки деталей остаются безальтернативными по критерию «цена-качество». Гибридные технологии целесообразны лишь для уникальных изделий аэрокосмического или медицинского назначения.
Типичные ошибки при выборе и применении технологий
Даже опытные технологи иногда допускают ошибки, ведущие к браку или удорожанию процесса. Вот наиболее частые проблемы при реализации методов механической обработки деталей:
- Неправильный выбор стратегии резания: Использование полного погружения фрезы вместо трохоидального фрезерования при обработке карманов. Это приводит к перегреву инструмента и его поломке.
- Игнорирование жесткости системы СПИД (Станок-Приспособление-Инструмент-Деталь): Попытка достичь высокой точности на изношенном оборудовании или при слабом зажиме детали. Результат — вибрации (биение) и волнистость поверхности.
- Экономия на СОЖ (смазочно-охлаждающей жидкости): Неправильный подбор СОЖ или ее недостаточная подача в зону резания, особенно при обработке титана или нержавеющих сталей. Это вызывает наклеп поверхности и ускоряет износ инструмента.
- Отсутствие учета термических деформаций: Обработка тонкостенных деталей без учета нагрева. После остывания деталь меняет геометрию, выходя за пределы допуска.
Тренды развития механической обработки в 2026 году
Индустрия не стоит на месте. Внедрение новых решений меняет подход к методам механической обработки деталей:
- Искусственный интеллект в управлении станками: Системы адаптивного управления анализируют нагрузку на шпиндель в реальном времени и автоматически корректируют подачу и скорость резания, предотвращая поломку инструмента.
- Цифровые двойники (Digital Twins): Виртуальное моделирование всего процесса обработки перед запуском в металл. Это позволяет выявить столкновения и оптимизировать траектории, сокращая время наладки на 30–50%.
- Экологичность: Переход на обработку с минимальным количеством СОЖ (MQL — Minimum Quantity Lubrication) или полностью сухую обработку. Это снижает затраты на утилизацию жидкостей и улучшает условия труда.
- Новые материалы инструмента: Широкое применение нанокомпозитных покрытий и инструментов из кубического нитрида бора (CBN) для обработки закаленных сталей без предварительного отпуска.
FAQ: Часто задаваемые вопросы о механической обработке
В: Какие методы механической обработки деталей самые дешевые?
О: Наиболее экономичными являются черновое точение и фрезерование на стандартных 3-осевых станках. Однако итоговая цена зависит от объема партии. Для крупных серий литье с последующей минимальной доработкой может быть дешевле чистой механической обработки.
В: Можно ли обработать закаленную сталь (HRC 50+) обычным фрезерованием?
О: Да, но требуются специальные твердосплавные фрезы с покрытием TiAlN или CBN-инструмент, а также сниженные скорости подачи. Чаще применяют шлифование или электроэрозию для таких материалов.
В: Что такое допуск IT7 и где он применяется?
О: IT7 — это класс точности по ГОСТ/ISO, соответствующий высокому качеству. Применяется в подшипниковых узлах, прецизионных передачах и гидравлике. Достигается чистовым точением, фрезерованием или шлифованием.
В: Как уменьшить шероховатость поверхности без шлифовки?
О: Можно использовать алмазные резцы (для цветных металлов), применять методы вибронакатки или полирования абразивными лентами. Также помогает увеличение скорости резания и уменьшение подачи на зуб.
В: Влияет ли длина вылета инструмента на качество обработки?
О: Критически влияет. Увеличение вылета снижает жесткость, вызывая вибрации. Правило: вылет должен быть минимально необходимым. При длинных вылетах используют демпфирующие оправки.
Рекомендации по закупке услуг механической обработки
Если вы планируете заказывать изготовление деталей, обратите внимание на следующие аспекты взаимодействия с подрядчиком:
- Наличие парка оборудования: Убедитесь, что у поставщика есть станки, соответствующие сложности ваших деталей (например, 5-осевые центры для лопаток).
- Система контроля качества: Наличие координатно-измерительных машин (КИМ) и протоколов измерений обязательно для ответственных деталей.
- Прозрачность ценообразования: Хороший поставщик может объяснить, из чего складывается цена: материал, машинное время, наладка, контроль.
- Опыт в вашей отрасли: Работа с авиационными титанами требует иных компетенций, чем обработка строительных металлоконструкций.
Правильный выбор методов механической обработки деталей — это залог надежности вашего конечного продукта. Не стесняйтесь запрашивать технологические консультации на этапе проектирования: часто небольшое изменение конструкции может существенно снизить стоимость обработки.
Заключение
В 2026 году методы механической обработки деталей продолжают эволюционировать, становясь более точными, быстрыми и интеллектуальными. Несмотря на развитие аддитивных технологий, субтрактивные методы (резание, абразивная обработка) остаются незаменимыми для обеспечения высокой точности и качества поверхности. Успех в современном производстве зависит от грамотного сочетания традиционного опыта, передового оборудования и цифровых инструментов планирования.
Для достижения наилучших результатов рекомендуется проводить тщательный анализ требований к детали на ранних стадиях проектирования и выбирать технологию, исходя из баланса между функциональностью и экономической эффективностью.
Нужна профессиональная консультация по изготовлению деталей?
Наши инженеры помогут подобрать оптимальные методы механической обработки для вашего проекта, рассчитают стоимость и сроки изготовления. Свяжитесь с нами для получения технического предложения и анализа чертежей.